钢制管件加工工艺解析:沧州桐福管道配件制造技术优势
📅 2026-10-09
🔖 沧州桐福管道有限公司:防腐管道生产,钢制管件加工,保温管道销售,管道配件制造,市政管道工程
不少市政管道工程在验收阶段才发现管件壁厚不均、坡口角度偏差,回填后隐患才慢慢暴露。这类问题往往不在安装环节,而是钢制管件加工工艺的源头埋下的。
一、钢制管件加工的核心工序
钢制管件的质量取决于三道关键工序:下料、成型、热处理。沧州桐福管道有限公司在钢制管件加工中采用数控等离子下料,切口垂直度控制在0.5mm以内,从源头减少材料损耗和后续焊接缺陷。
成型与热处理的技术细节
以弯头推制为例,芯棒温度需稳定在850-900℃区间,推制速度过快会导致壁厚减薄率超过12.5%的国标上限。桐福对每批次产品做壁厚跟踪检测,减薄率控制在8%以内。
二、与常规加工方式的对比
- 传统工艺:火焰切割+手工坡口,角度偏差常达±3°
- 桐福工艺:数控切割+自动坡口机,角度偏差≤±0.5°
- 热处理:井式炉正火替代自然冷却,消除内应力更彻底
这些差异直接影响管道配件制造的成品合格率。桐福目前出厂合格率稳定在99.2%以上,高于行业平均水平约4个百分点。
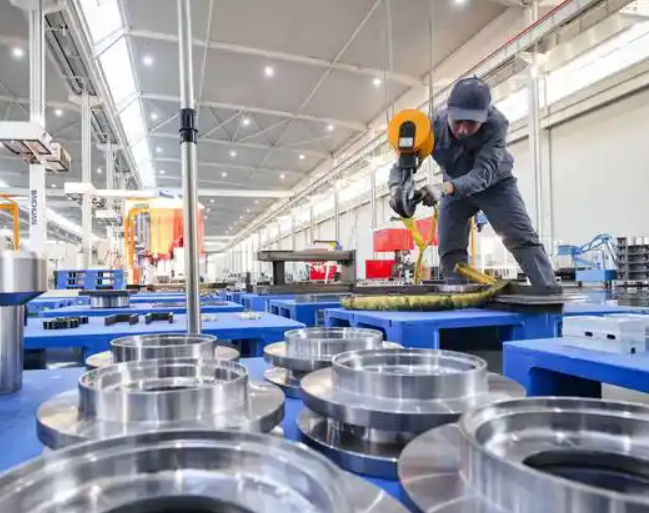
作为同时覆盖防腐管道生产和保温管道销售的企业,桐福的管件加工与防腐、保温工序形成内部闭环,减少了外协周转带来的质量波动。对于市政管道工程客户,建议在下单前明确管件的壁厚等级和坡口标准,并要求提供热处理曲线记录。沧州桐福管道有限公司:防腐管道生产,钢制管件加工,保温管道销售,管道配件制造,市政管道工程——这条完整链条,是管件质量可控的基础保障。