化工管线防腐处理方案设计要点与常见问题分析
📅 2026-09-30
🔖 沧州桐福管道有限公司:防腐管道生产,钢制管件加工,保温管道销售,管道配件制造,市政管道工程
某炼化企业去年检修时发现,投用仅4年的碳钢工艺管线在弯头和三通部位出现密集点蚀,最大蚀孔深度达2.1mm,已接近壁厚下限。拆解保温层后可见,防腐涂层在焊缝热影响区大面积剥离,管件连接处的涂层厚度仅为设计值的60%。这类问题在化工装置中并不少见,根源往往不在涂料本身,而在于方案设计与施工环节的系统性偏差。
涂层失效的诱因分析
化工管线的腐蚀环境远比一般市政管网复杂。介质温度波动、酸碱交替、干湿循环,都会加速涂层老化。实际案例中,约70%的早期失效集中在焊缝区、法兰密封面和管件异形部位——这些区域要么表面处理难以达标,要么喷涂角度受限导致膜厚不均。以环氧酚醛涂料为例,在120℃工况下,若固化剂配比偏差超过5%,交联密度下降会直接导致耐化学介质渗透能力衰减。
方案设计中的关键技术参数
防腐方案不能只看涂料品牌。设计阶段需明确几个硬指标:
- 表面处理等级:喷砂除锈应达到Sa2.5级,粗糙度控制在40-70μm,锚纹深度不足会使附着力下降30%以上
- 涂层配套体系:底漆+中间漆+面漆的总干膜厚度通常不低于320μm,强腐蚀环境建议提升至450μm
- 管件预处理:三通、弯头等异形件建议优先采用工厂化预制涂装,现场补口使用热缩带或液态环氧
工厂预制与现场施工的对比
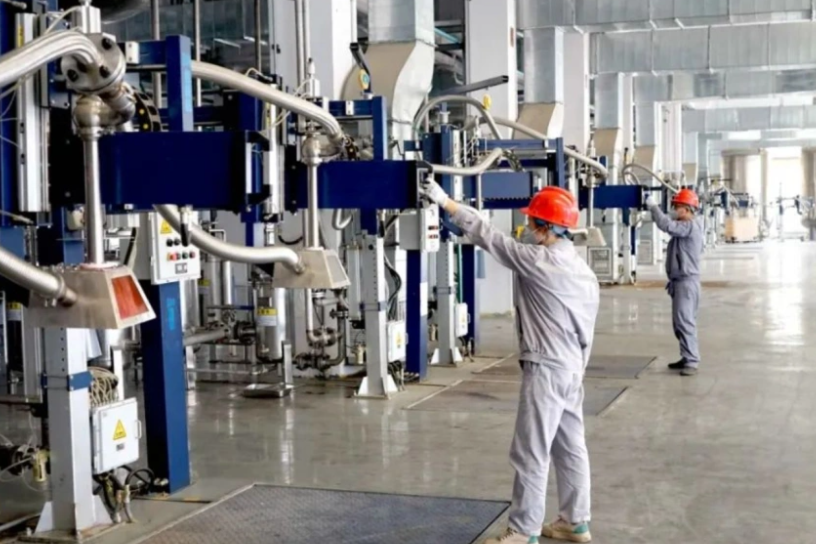
现场涂装受温湿度、风速、粉尘影响显著。相对湿度超过85%时,钢材表面易返锈,环氧类涂料固化不良。而工厂预制环境下,温度可控、无尘喷涂,膜厚均匀性可控制在±15μm以内。沧州桐福管道有限公司:防腐管道生产,钢制管件加工,保温管道销售,管道配件制造,市政管道工程,在预制环节采用抛丸+自动喷涂线,管件涂层附着力拉拔测试普遍可达12MPa以上,远高于现场施工的6-8MPa平均水平。
建议在方案设计阶段就明确工厂预制比例,对DN300以下的管件尽量采用成品防腐管件。现场仅处理焊口和少量异形连接部位,既能缩短工期,也能显著降低涂层缺陷率。同时,建立涂层测厚和电火花检漏的逐道工序记录,比事后补救更有效。